

Površinska obrada okovnih dijelova
Proces obrade hardvera je otvaranje materijala prema proizvodnim potrebama. Nakon otvaranja, na primjer, mali dijelovi se mogu proizvesti strojem za bušenje, a zatim se gongovi mogu rezati
Ili CNC obrada, čega ima puno u proizvodnji pribora za naočale i auto opreme. Za spremnik, to je spaljivanje nakon stroja za izradu i probijanje
Zavarivanje, brušenje, prskanje uljem, a zatim sastavljanje dijelova može se isporučiti. A tu je i mnogo uglađenih hardverskih dodataka
Površinska obrada, galvanizacija ili prskanje uljem. Zatim zavarivanje ili zavrtanje, sastavljanje, pakiranje i otprema.
1. Obrada bojanja sprejom: tvornica hardvera usvaja obradu bojanjem sprejem kada proizvodi velike gotove hardverske proizvode, kako bi se spriječilo da hardver proizvodi
Hrđa, poput svakodnevnih potrepština, električnih kućišta, rukotvorina itd
2. Galvanizacija: galvanizacija je također najčešća tehnologija obrade za obradu hardvera. Površina hardvera je galvanizirana modernom tehnologijom kako bi se osigurala proizvodnja
Proizvodi se neće pljesniviti ili izveziti nakon dugotrajne uporabe. Uobičajeni procesi galvanizacije su: vijci, štancanje, čipovi baterija, dijelovi automobila, mali pribor itd.
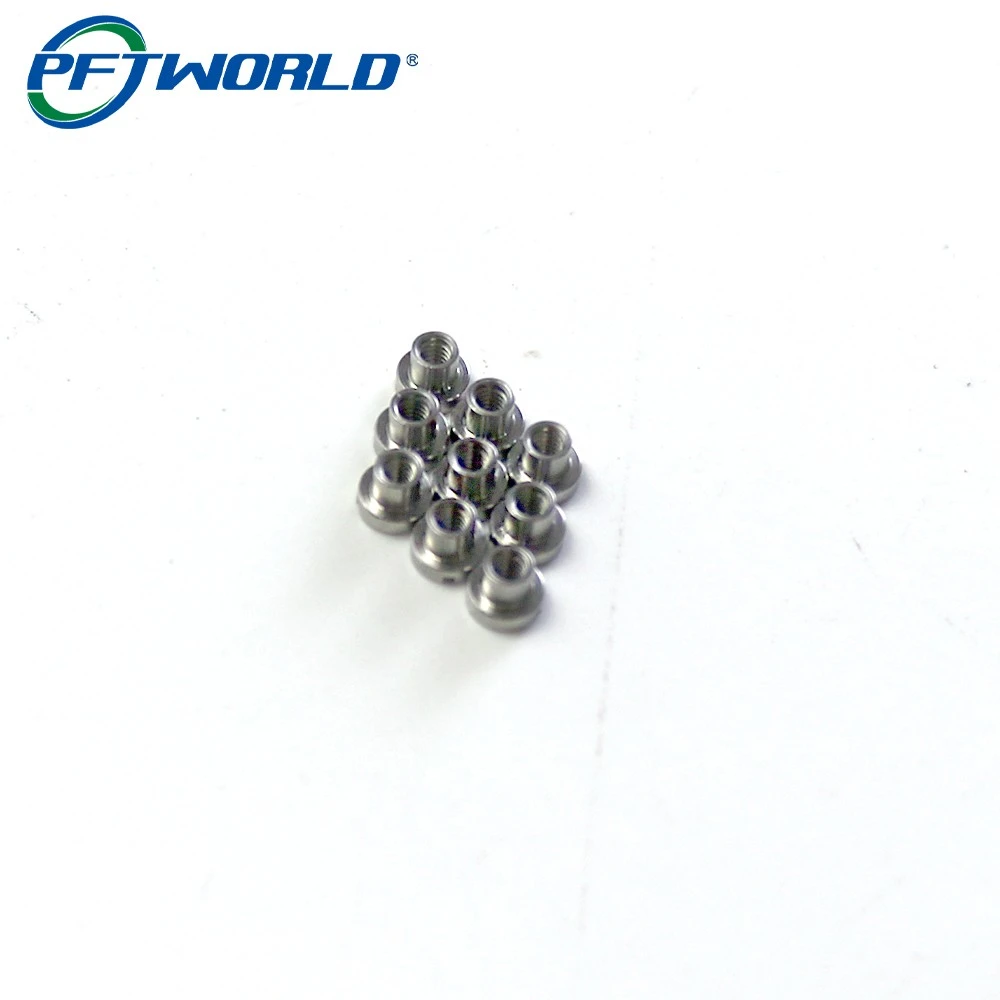
3. Površinsko poliranje: površinsko poliranje općenito se koristi u dnevnim potrepštinama dugo vremena, a površinske neravnine hardverskih proizvoda se tretiraju, kao što su:
Proizvodimo češalj. Češalj je metalni dio izrađen prešanjem. Kutovi bušenog češlja su vrlo oštri
Nakon poliranja, oštri rubovi i uglovi će biti ispolirani u glatku površinu, tako da se ljudsko tijelo neće oštetiti tijekom upotrebe.
Tokarenje cilindrične površine je osnovni način obrade metala, a koristi se tokarski stroj. U pogonima općih strojeva, tokarilice čine ukupan broj alatnih strojeva
Oko 40 posto broja jedinica. Tokarenje je glavna metoda za grubu i poluzavršnu obradu cilindrične površine raznih materijala, a također je najvažnija metoda za različite materijale koji nisu prikladni za brušenje
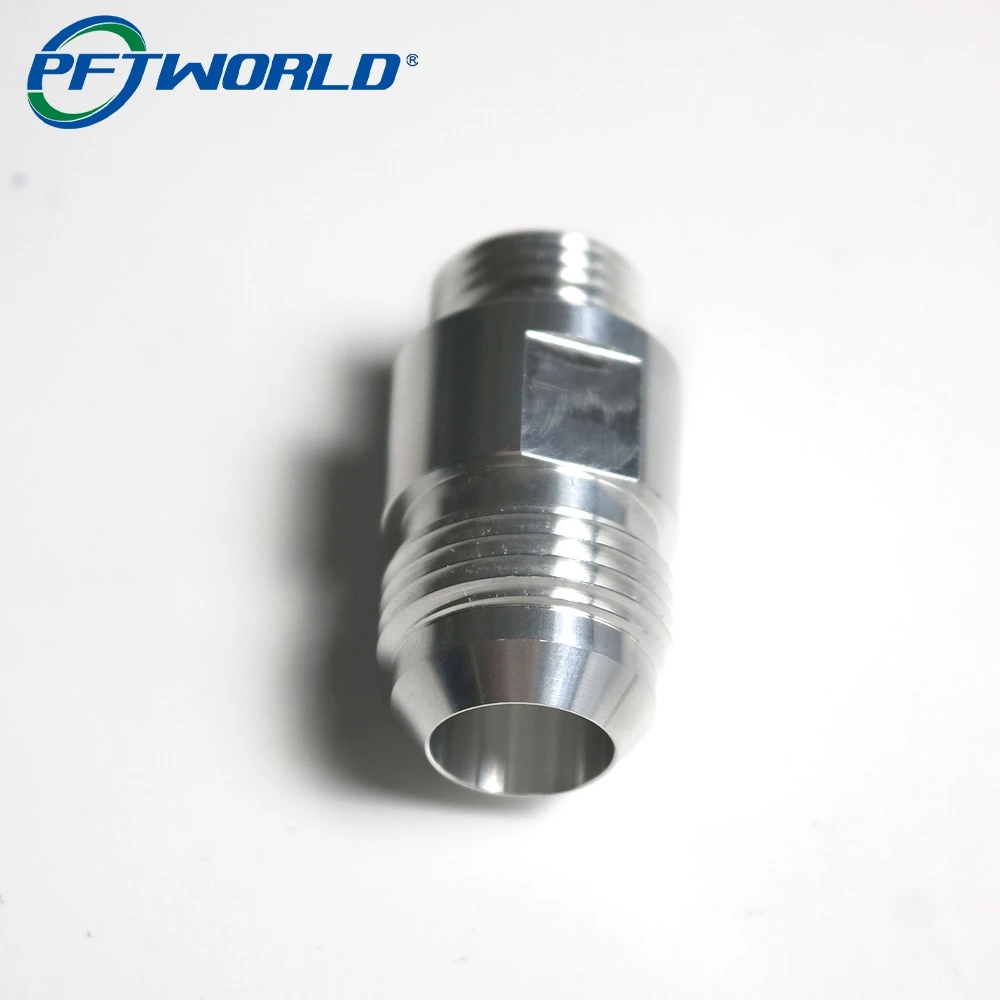
Završna metoda dorade.
U slučaju male serijske proizvodnje jednog komada, tokarenje cilindrične površine uglavnom se izvodi na običnom tokarilici. Poluautomatski tokarilice s više alata ili automatski tokarilice naširoko se koriste u masovnoj proizvodnji
Tokarilica. Veliki diskovi se obrađuju na vertikalnom strugu. Velike dugačke dijelove osovine potrebno je obraditi na teškom horizontalnom strugu.
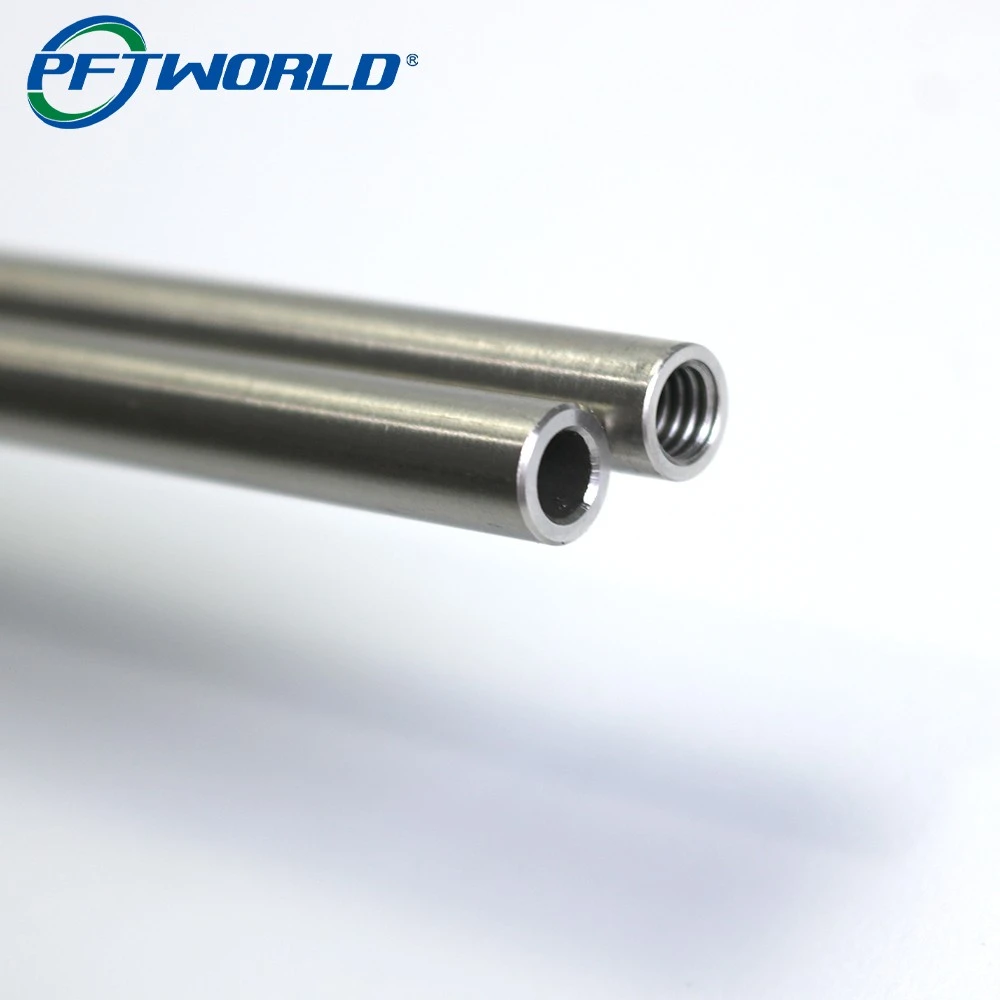
Karakteristike tokarenja cilindrične površine su: 1. Alat je jednostavan, jednostavan za izradu, oštrenje i ugradnju; 2. Proces rezanja je stabilan, a fluktuacija sile rezanja je mala
Korisno je usvojiti veliku brzinu rezanja i poboljšati produktivnost; 3. Alatni stroj ima dobru svestranost i može obraditi ekscirkl, čeonu površinu, unutarnju rupu
Navoji i skošenja, itd. Točnost međusobnog položaja između površina može se lako zajamčiti; 4. Pogodan je za završnu obradu dijelova od obojenih metala.